- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Miért számít a 0,005 mm-es pontosság az egyedi megmunkálásnál?
Ha a fémgyártás világában jár, a nagy teljesítményű alkatrész és a selejt alkatrész közötti vékony vonal gyakran csak néhány mikron széles. Professzionális precíziós CNC megmunkálási alkatrészgyártóként és nagykereskedelmi beszállítóként,Difontöbb mint egy évtizedet töltött a "tökéletes illeszkedés" nehéz művészetének tökéletesítésével. 2014 óta 14 000 négyzetméteres gyárunk továbbra is a legjobb választás azoknak a cégeknek, akiknek olyan kiváló minőségű precíziós CNC megmunkálási alkatrészekre van szükségük, amelyek egyszerűen nem hibáznak, miután elérik a terepet. De miért kerül az igazi precizitás annyiba, amennyibe kerül? Miért küzd oly sok más precíziós CNC megmunkálási alkatrész beszállító azzal, hogy hosszú távon állandóan tartsa méreteit? Az igazság egyszerű: egy alkatrészt könnyű levágni, de az igazi munka a környezet szabályozása, ahol az alkatrész születik. Még ha nagykereskedelmi áron is vásárol, akkor is megérdemli a kiváló minőségű eredményeket, amelyek védik hírnevét. Hiszünk abban, hogy a hosszú távú üzleti kötelék kiépítésének legjobb módja, ha megtanítjuk partnereinket ezekről a technikai akadályokról. Ha valóban megérti a 0,005 mm-es tűrés mögötti tudományt, akkor láthatja, hogy a megfelelő gyártó kiválasztása miért fontos stratégiai lépés, nem csupán egy egyszerű vásárlás.
A minőség egyik legnagyobb "néma gyilkosa" a PrecisionbanCNC megmunkálási alkatrészekaz ipar hőmérséklet-ingadozás. A legtöbb szabványos műhely egyszerűen nem veszi észre, hogy a műhelyhőmérséklet apró 5 fokos eltolódása miatt az alumínium- vagy acéltömb percek alatt több mikronnal kitágulhat. Pontosan ez az oka annak, hogy a Difon jelentős összegeket fektetett be egy speciális állandó hőmérsékletű műhelybe. A levegő egyenletesen tartásával és a gépek hűtésével minden műszakban folyamatosan 0,005 mm-es megmunkálási pontosságot érhetünk el. Ha a munka belső furatokat igényel, még tovább feszegetjük korlátainkat. A 0,002 mm-es pontosságot olyan belső simasággal érjük el, amely eléri az Ra 0,2-t. Képzeljünk el egy nagynyomású hidraulikus szelepet, ahol a dugattyúnak tökéletesen kell csúsznia anélkül, hogy egy csepp olaj is kifolyna; ez a tükörszerű Ra 0.2 kivitel teszi ezt a varázslatot. Napi Precision CNC Machining Parts folyamatunk során nem csak a tervrajzon szereplő nagy számokat nézzük. Megszállottan foglalkozunk az apró dolgokkal. A 100%-os sorjázás és a precíz letörés vezérel bennünket minden egyes fúrt furatnál. Egyetlen mikroszkopikus sorja, amely mélyen az elosztócső belsejében marad, elszabadul, és tönkreteheti az egész hidraulikus rendszert. Éppen ezért technikusaink a végső takarítással éppen annyi időt töltenek, mint a tényleges fémvágással.
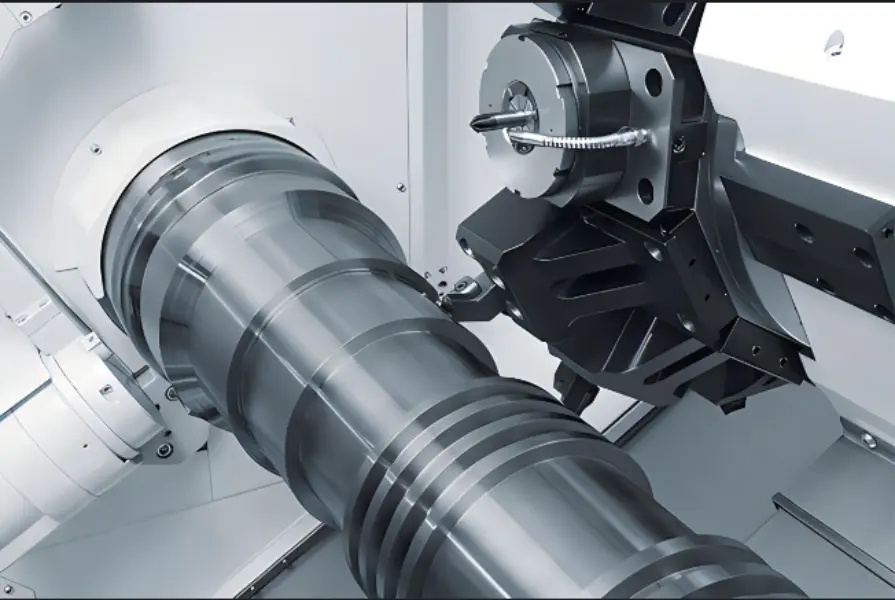
A nagy pontosságú megmunkálás kulcsfontosságú műszaki referenciaértékei
| Technikai tényező | Miért kritikus az Ön számára | Difon gyári szabvány |
| Toleranciaszabályozás | Megállítja az összeszerelési fejfájást és az olajszivárgást | 0,005 mm lapos / 0,002 mm furatokban |
| Felületi simaság | Csökkenti a súrlódást és kíméli a tömítéseket | A belső befejezések Ra 0.2-t érnek el |
| Hőstabilitás | Megakadályozza az alkatrészek méretéből való „sodródását”. | Állandó hőmérsékletű műhely |
| Edge Integrity | Tisztán tartja a rendszert és a kezet | 100%-os kézi és gépi sorjázás |
| Egyablakos hatókör | Az első naptól kezdve szabályozza a fém minőségét | Házon belüli öntés a végső CNC simításig |
| Ellenőrzés | Bizonyítja, hogy az alkatrész pontosan olyan, amit rendeltél | A Hexagon CMM minden tételnél jelentést készít |
A minőség soha nem csak egy üres ígéret, amit teszünk; ez egy kemény szabvány, amelyet minden egyes precíziós CNC megmunkálási alkatrész-szállítmánynál bizonyítunk, amely elhagyja dokkolónkat. Nemzeti csúcstechnológiai vállalatként és ISO 9001 tanúsítvánnyal rendelkező gyártóként nagyon komolyan vesszük az Ön globális ellátási láncában betöltött szerepünket. Évek óta exportálunk precíziós CNC megmunkálási alkatrészeket Észak-Amerika és Európa legigényesebb piacaira. Tudjuk, hogy a papírmunka – az anyagtanúsítványok és a vizsgálati adatok – ugyanolyan fontosak, mint maguk a fém alkatrészek. Minden csomagunk részletes adatokat tartalmaz Hexagon CMM gépeinkről. Valódi egyablakos gyártási utat kínálunk. Ez lefedi a nyersdarab nyers öntését egészen a végső felületkezelésig, mint például az eloxálás vagy a nikkelezés. Ez azt jelenti, hogy csak mi vagyunk felelősek ezért a részért attól a pillanattól kezdve, amikor az olvadt fémet kiöntik, egészen addig, amíg az a bejárati ajtónál landol. Ha elege van a Precision CNC Machining Parts beszállítóiból, akik "elég közel" szállítanak, és olyan partnerre vágyik, aki "pontosan pontosan" szállít, a Difon készen áll a közbelépésre. Nagyra értékeljük minden letörés sértetlenségét és minden menet pontosságát, mert tudjuk, hogy alkatrészeink az Ön gépeinek szíve.